2026-09-15
تم سحب الحفار الهيدروليكي من الخدمة بعد مرور 3000 ساعة لأن قضيب الأسطوانة الخاص به كان مثقوبًا وتم تسجيل ختم الغدة. كان هدف التصميم الأصلي هو 8000 ساعة. أظهر القياس أن خشونة السطح قد تضاعفت في منطقة التآكل وأن طبقة الكروم قد تآكلت حتى تصل إلى الفولاذ الأساسي في مكانين. ولم يكن العطل عيبا في التصنيع. لقد كانت مشكلة في مواصفات القضيب.
يعد قضيب المكبس هو المكون الوحيد الذي يحدد عمر خدمة الأسطوانة الهيدروليكية. إنه ينقل القوة، ويوجه المكبس، ويوفر سطح الختم للغدة القضيبية. بمجرد أن يتحلل سطح القضيب، يتبع ذلك تسرب الختم والتلوث بسرعة. المهندسون الذين يقومون بمطابقة مادة القضيب، والطلاء، والتشطيب مع بيئة التشغيل الفعلية يتجنبون هذه الإخفاقات المبكرة. تتناول هذه المقالة هذه القرارات الثلاثة والتسامح العملي الذي يقف وراءها.
A قضيب المكبس الهيدروليكي يربط المكبس الموجود داخل أسطوانة الأسطوانة بالحمل الخارجي. يحول ضغط السوائل إلى قوة ميكانيكية خطية. في الخدمة يجب أن:
القضيب هو مكون الأسطوانة الوحيد الذي يتعرض لكل من الدائرة الهيدروليكية والجو الخارجي. هذا التعرض المزدوج هو السبب في أن اختيار المواد ومعالجة السطح يحمل الكثير من الوزن.
يتم تصنيع معظم قضبان المكبس الهيدروليكي من الفولاذ متوسط الكربون مثل C45 أو ما يعادله. يتم تقوية الفراغ بالحث قبل الطحن لإنشاء غطاء سطحي مقاوم للتآكل مع الحفاظ على القلب قويًا بما يكفي لامتصاص أحمال الصدمات. يتم استخدام درجات الفولاذ المقاوم للصدأ عندما تفوق مقاومة التآكل التكلفة، ولكن صلابتها المنخفضة تعني عادةً أنه يجب إضافة طلاء للحصول على تآكل مقبول.
يحدد تسلسل التصنيع سقف الجودة. يتم تدوير القضبان ومعالجتها بالحرارة وطحنها ثم صقلها. يزيل الطحن تشويه المعالجة الحرارية ويحقق الاستدارة والاستقامة التي تعتمد عليها الأختام. يؤدي التلميع إلى تقليل خشونة السطح إلى نطاق يمكن للختم التحكم فيه على مدار عمر الخدمة الطويل.
الاستقامة مهمة بقدر أهمية النهاية. القضيب المستقيم بمسافة 0.05 ملم لكل متر ولكن ذو سطح أرضي خشن سوف يستمر في ارتداء الأختام بسرعة. قضيب ذو تشطيب مرآة ولكن 0.2 مم من القوس يخلق تحميلًا غير متساوٍ للغدة ويحدث تسربًا. يجب الاحتفاظ بكلا المعلمتين، وهذا هو السبب معالجة قضيب المكبس الدقة يستحق اهتماما وثيقا قبل كتابة المواصفات.
تعتبر القضبان الصلبة هي الخيار الافتراضي لمعظم الأسطوانات لأنها توفر أعلى صلابة للانحناء لكل وحدة تكلفة. تظهر القضبان المجوفة في حالتين: عندما يكون تخفيض الوزن مهمًا، كما هو الحال في أذرع المعدات المتنقلة، أو عندما يجب أن يحمل القضيب نفسه ممرًا داخليًا للزيت. يوفر القضيب المجوف وزنًا كبيرًا مع الاحتفاظ بمعظم صلابة الانحناء لنفس القطر الخارجي.
إذا كان التصميم يتطلب قضيبًا صلبًا ذو تشطيب وهندسة يتم التحكم فيهما بإحكام، فإن تحديد قضيب صلب ذو تشطيب دقيق يضع خطًا أساسيًا واضحًا للجودة. التطبيقات التي تحتاج إلى مسار زيت داخلي أو كتلة مخفضة يتم تقديمها بشكل أفضل بواسطة قضيب مكبس مجوف.
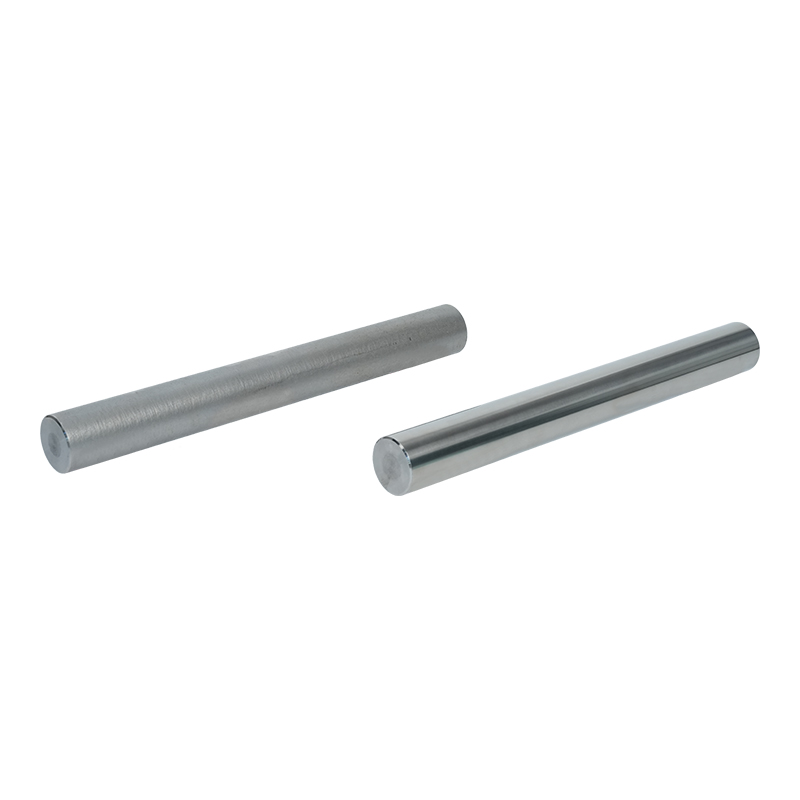
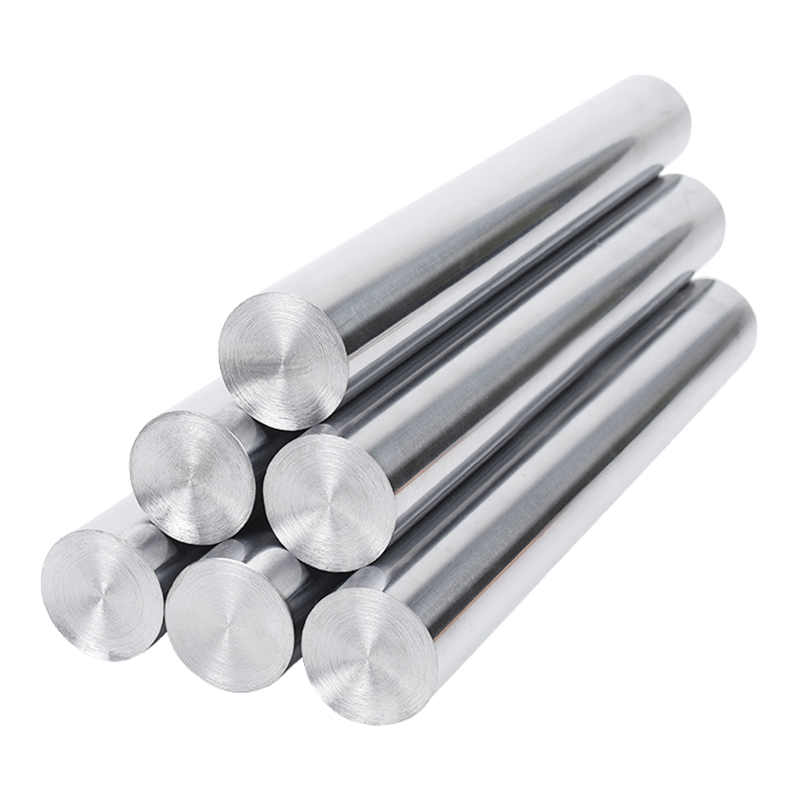
 قضيب مكبس صلب من سبائك الصلب بلمسة نهائية دقيقة يوفر هذا القضيب الصلب دقة أبعاد محكمة وسطحًا أرضيًا أملسًا، مما يدعم أداء الختم الموثوق به في الأنظمة الهيدروليكية والميكانيكية الصعبة، مع توفر الآلات المخصصة لكل الرسومات. عرض المنتج →
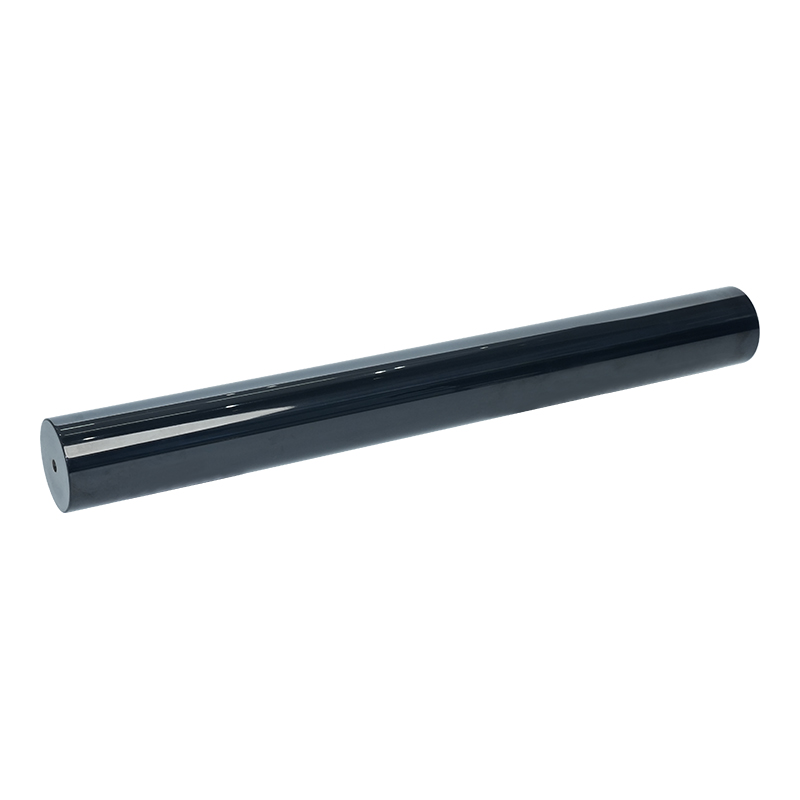
 قضيب المكبس المجوف المطلي بالكروم الصلب تصميم مجوف مخفض للوزن مزود بقنوات داخلية، ومتوفر بطبقة من الكروم الصلب لمقاومة التآكل، ومناسب للأنظمة الهيدروليكية المدمجة حيث يلزم تقليل الكتلة والتوجيه. عرض المنتج →
يتم تثبيت أختام القضيب مباشرة على سطح قضيب المكبس. تحتاج شفة الختم إلى سطح أملس بدرجة كافية لتجنب التآكل الكاشط ولكن مع خشونة دقيقة كافية لحمل طبقة تشحيم. ومن الناحية العملية، يتم طحن قضبان المكبس الهيدروليكي وصقلها إلى درجة خشونة تبلغ حوالي 0.2 إلى 0.4 ميكرومتر. أي شيء أكثر خشونة يرتدي شفة الختم؛ أي شيء أكثر سلاسة بشكل ملحوظ يمكن أن يؤدي إلى تجويع ختم الزيت وزيادة الاحتكاك.
الاستدارة والاستقامة تتحكم في الفجوة بين القضيب والغدة. تخلق البيضاوية المفرطة فجوة واسعة من جهة وتداخلاً من جهة أخرى. بمرور الوقت، يشهد المحمل والختم تحميلًا غير متساوٍ، مما يؤدي إلى تآكل موضعي وفي النهاية مسار تسرب مرئي. هذا هو السبب في أن مصنعي القضبان يحتفظون بالاستدارة والاستقامة في حدود بضعة مئات من المليمتر بدلاً من الاعتماد على نسيج السطح وحده.
| المعلمة | المواصفات النموذجية | التأثير على الأداء |
|---|---|---|
| خشونة السطح Ra | 0.2 إلى 0.4 ميكرومتر | تآكل الختم والاحتكاك |
| الاستقامة | الحد الأقصى 0.05 مم/م | توزيع حمولة الغدة |
| الاستدارة | الحد الأقصى 0.02 مم | فجوة الختم موحدة |
| التسامح القطر | f7 إلى h8 | تتناسب مع الغدة والأختام |
لا يعد الفولاذ المطحون، حتى المقوى بالحث، كافيًا لمعظم التطبيقات الهيدروليكية. يتعرض القضيب للرطوبة ورذاذ الملح ومواد التنظيف الكيميائية والغبار الكاشط. يجب أن يوفر نظام الطلاء الصلابة لمقاومة التآكل، والحماية من التآكل للفولاذ الأساسي، والتوافق مع مادة الختم.
الكروم الصلب هو خط الأساس للصناعة. إنه صلب، حوالي 800 إلى 1000 فولت عالي، وله معامل احتكاك منخفض مقارنة بمركبات الختم النموذجية، ويمكن تطبيقه بسماكات يمكن التحكم فيها من 20 إلى 50 ميكرومتر. بالنسبة للبيئات الداخلية النظيفة، يعد الكروم الصلب هو الخيار الأقل تكلفة مع أداء مفهوم جيدًا.
في المعدات البحرية والخارجية، توفر الطبقة المزدوجة من الكروم الأبيض الحليبي متبوعة بالكروم الصلب مقاومة أفضل للتآكل مقارنة بالكروم الصلب ذي الطبقة الواحدة. تتصرف أنظمة النيكل بالإضافة إلى الكروم الصلب بشكل مشابه في الظروف المحملة بالأملاح. تكلف هذه الطلاءات أكثر، ولكنها تعمل على إطالة فترات الخدمة عندما يكون التعرض شديدًا.
توفر الطلاءات الخزفية صلابة أعلى بكثير ومقاومة للتآكل للتطبيقات عالية التآكل والتآكل. تطبق الكسوة بالليزر تراكبًا مرتبطًا بالمعادن وهي أيضًا الطريق القياسي لإصلاح القضبان التالفة. توفر نيترة كيو بي كيو (التبريد والتلميع والتبريد) بديلاً أقل تكلفة مع خصائص تآكل جيدة، على الرغم من أن العلبة الصلبة أرق.
بالنسبة لمعظم الأسطوانات ذات الأغراض العامة، يظل القضيب المطلي بالكروم الصلب هو الخيار العملي الافتراضي لأن سلوك الإنتاج الخاص به موثق جيدًا وتكلفته لكل ساعة تشغيل منخفضة.
| نظام الطلاء | الصلابة النموذجية (HV) | مقاومة التآكل | سمك نموذجي |
|---|---|---|---|
| الكروم الصلب | 800 إلى 1000 | جيد | 20 إلى 50 ميكرون |
| كروم صلب أبيض حليبي | 800 إلى 1000 | جيد جدًا | 30 إلى 60 ميكرون |
| النيكل كروم صلب | 800 إلى 1000 | جيد جدًا | 30 إلى 60 ميكرون |
| سيراميك | 1000 إلى 1400 | ممتاز | 100 إلى 300 ميكرومتر |
| الكسوة بالليزر | 700 إلى 900 | ممتاز | 300 إلى 1000 ميكرومتر |
| QPQ | 500 إلى 700 | جيد | 10 إلى 30 ميكرون |
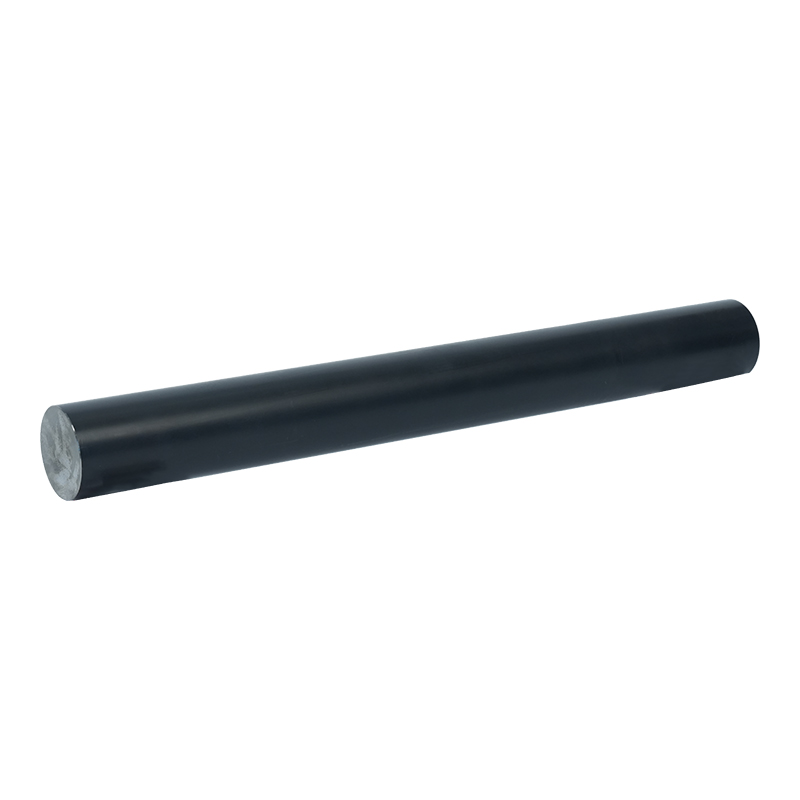
قضيب مكبس مطلي بالكروم الصلب يوفر الكروم المطلي صلابة عالية ومقاومة للتآكل، مما يجعل هذا القضيب خيارًا عمليًا للأسطوانات ذات الأغراض العامة حيث يكون الأداء الموثق والتكلفة المنخفضة لكل ساعة تشغيل أمرًا مهمًا. عرض المنتج → يؤدي اختيار الطلاء إلى تغيير قطر القضيب المُشكل وتوافق الختم وتكلفة الوحدة. يتم تطبيق الكروم الصلب بمعدل 20 إلى 50 ميكرومتر لكل جانب، لذلك يتم تشكيل الفولاذ الأساسي بحجم أصغر لتلقي الطبقة المطلية. تحتاج تكسية السيراميك والليزر إلى تحضيرات سطحية مختلفة وعادةً ما تحتاج إلى طحن ما بعد الطلاء لاستعادة الأبعاد النهائية. يجب أن تكون حزمة الختم أيضًا متوافقة مع كيمياء الطلاء.
ومن الناحية العملية، حدد بيئة التشغيل أولاً، وتكرار الدورة ثانياً، والتكلفة المستهدفة ثالثاً. يعمل قضيب الكروم الصلب القياسي بشكل جيد في المكابس الهيدروليكية النظيفة والداخلية. يفشل نفس القضيب مبكرًا في الحفارة أو مجرفة التعدين. وهذا ليس عيبا ماديا. إنه عدم تطابق في المواصفات.
عند تحديد مصادر القضبان، انظر إلى ما هو أبعد من سعر الوحدة. التحكم في العملية يدفع تكلفة الضمان للأسطوانة النهائية. اسأل عن اتساق التصلب بالحث، وإمكانية الطحن والتلميع، وتوحيد سماكة الطلاء، وسجلات الفحص الموثقة. تعتبر شهادة ISO 9001 بمثابة خط الأساس وليست تمييزًا.
يتمتع المورد الذي يقوم بتشغيل خطوط الطحن والتلميع والطلاء الكهربائي الخاصة به بالتحكم المباشر في المعلمات التي تحدد عمر القضيب، بدلاً من التنسيق مع العديد من المقاولين من الباطن. آلات وشى كونكه تتبع هذا النموذج المتكامل، حيث تقوم بتوريد قضبان مكبس دقيقة، وقضبان مطلية، وأسطوانات هيدروليكية كاملة من منشأة واحدة تمتد على مساحة تزيد عن 25,000 متر مربع.
بالنسبة للآلات الهندسية، يدخل القضيب إلى الأسطوانة كمكون يتم تسليمه، ويجب التخطيط للتوافق مع نظام الختم مبكرًا. تعتبر مطابقة أسطوانات الزيت في الآلات الهندسية بمثابة قراءة عملية للفرق التي تضع اللمسات النهائية على مواصفات القضيب والختم معًا.
اتصل بنا
+86-137-0618-5800
رقم 3 طريق دوجوان الغربي، مدينة هوداي، منطقة بينهو، مدينة ووشى، مقاطعة جيانغسو
تواصل معنا
الجوال